درخواست مشاوره
در سریعترین زمان ممکن با شما تماس خواهم گرفت
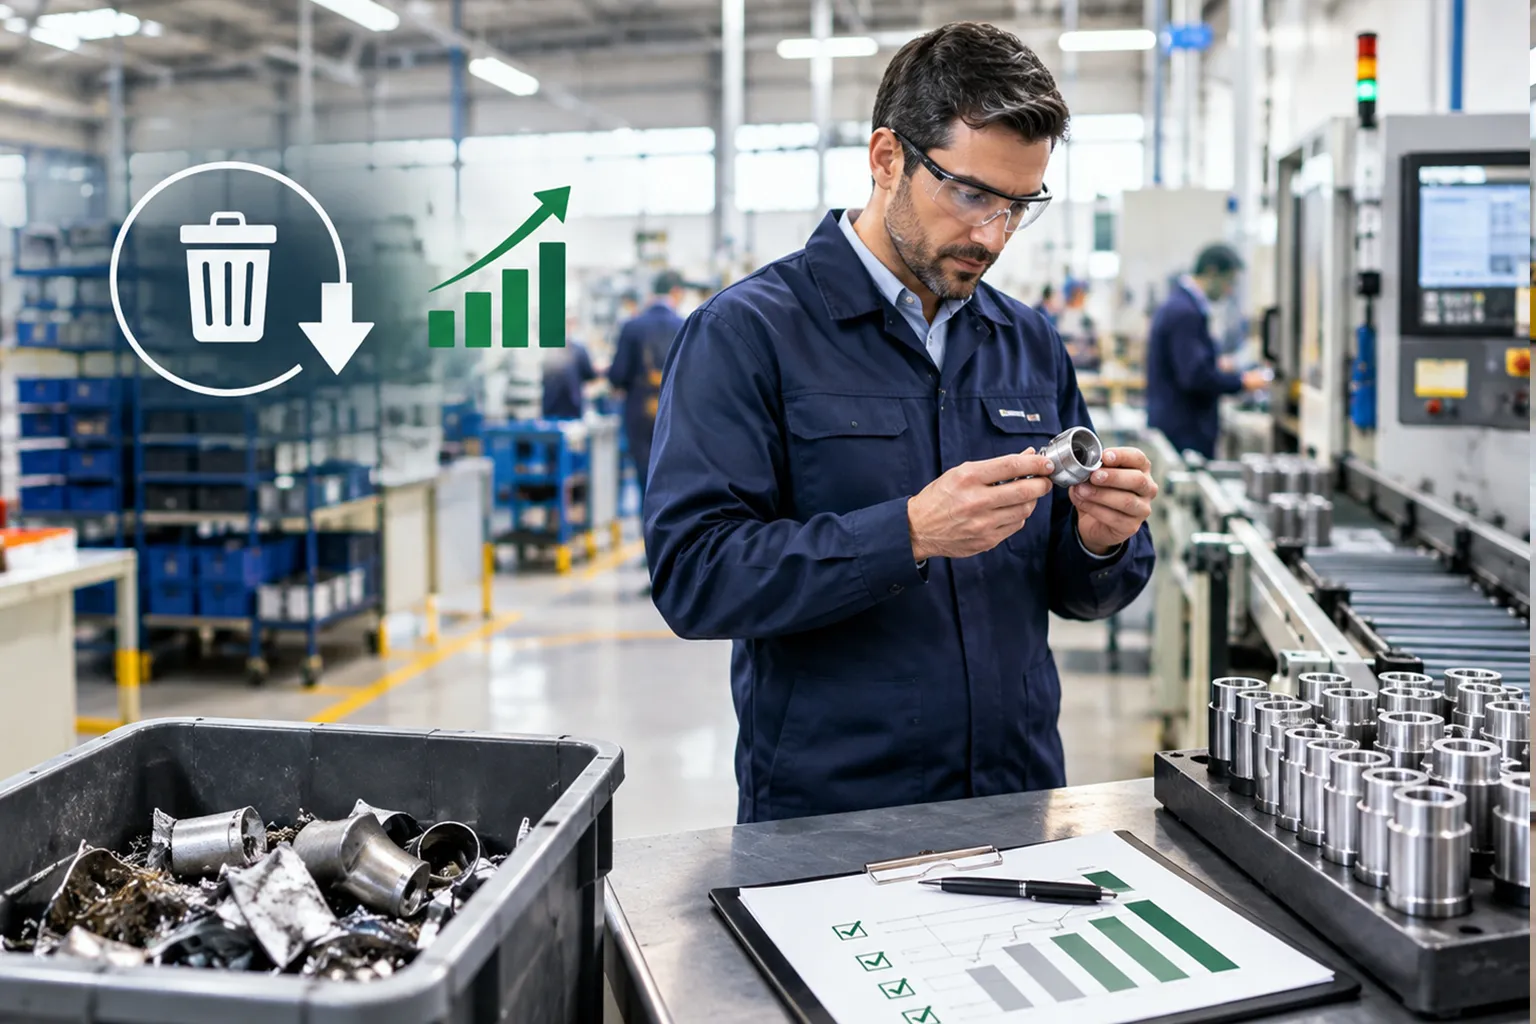
در تولید قراردادی، ضایعات فقط چیزی نیست که در پایان شیفت داخل سطل یا مخزن ضایعات دیده می شود. بخشی از اتلاف کاملا فیزیکی است؛ مثل ماده اولیه دورریز، بسته بندی خراب یا محصول مردود. اما بخش دیگری از هزینه در دوباره کاری، تنظیم چندباره خط، تغییر دیرهنگام مشخصات، تولید با نسخه اشتباه، توقف های قابل پیشگیری و اشغال ظرفیت برای اصلاح محصول پنهان می شود.
به همین دلیل، کاهش ضایعات در تولید قراردادی را نمی توان فقط به کارخانه یا واحد کنترل کیفیت سپرد. وقتی برند، کارخانه، تامین کننده و برنامه تولید از یکدیگر جدا هستند، ضایعات معمولا در مرز میان همین بخش ها شکل می گیرد.
ممکن است کارخانه فرایند تولید خوبی داشته باشد، اما مواد اشتباه یا دیرهنگام برسد. ممکن است مواد سالم باشند، اما مشخصات محصول در آخرین لحظه تغییر کند. حتی ممکن است محصول تولید شود و بعد معلوم شود معیار پذیرش برند و کارخانه از ابتدا یکسان نبوده است.
راه حل واقعی، پیدا کردن همین نقاط شکست و بستن مسیر تکرار آنهاست.
وقتی درباره ضایعات صحبت می کنیم، بهتر است موضوع را فقط به پرت مواد محدود نکنیم. در یک همکاری تولید قراردادی، حداقل چند نوع اتلاف باید جداگانه دیده شوند.
| منبع ضایعات | نمونه | علت های رایج |
|---|---|---|
| مواد اولیه | پرت ماده، ماده نامنطبق یا غیرقابل مصرف | مشخصات مبهم، تامین نامناسب، نگهداری یا مصرف نادرست |
| تنظیم و تعویض خط | محصول یا ماده مصرف شده هنگام راه اندازی | تغییر محصول، تنظیمات متعدد، آماده نبودن دستور تولید |
| دوباره کاری | اصلاح، بازبسته بندی یا پردازش مجدد | خطای تولید، تغییر مشخصات، عدم تطابق کیفیت |
| مردودی | محصول غیرقابل پذیرش یا فروش | انحراف فرایند، مواد نامناسب، معیار پذیرش نامشخص |
| بسته بندی | لیبل، ظرف، کارتن یا چاپ غیرقابل استفاده | تغییر طراحی، نسخه اشتباه، خطای تنظیم تجهیزات |
| هماهنگی | تولید یا خریدی که بعدا نیاز به اصلاح پیدا می کند | تغییر دیرهنگام، اطلاعات ناقص یا تصمیم گیری مبهم |
این تفکیک مهم است، چون روش کاهش هر نوع ضایعات متفاوت است. اگر همه آنها با یک عنوان کلی مثل «پرت تولید» ثبت شوند، نمی فهمیم مشکل از کجا آمده و چه کسی می تواند آن را اصلاح کند.
عبارت «ضایعاتمان زیاد است» برای تصمیم گیری کافی نیست.
باید بدانیم چه چیزی، در کدام مرحله، به چه دلیل و با چه هزینه ای از دست رفته است.
برای شروع می توان چند شاخص ساده تعریف کرد:
نرخ ضایعات مواد:
مقدار ماده ضایع شده ÷ مقدار کل ماده مصرف شده × ۱۰۰
نرخ مردودی محصول:
تعداد یا مقدار محصول مردود ÷ کل محصول تولید شده × ۱۰۰
نرخ دوباره کاری:
مقدار محصول نیازمند اصلاح ÷ کل تولید × ۱۰۰
اما عدد به تنهایی کافی نیست. کنار هر عدد باید علت نیز ثبت شود.
مثلا اگر در یک سفارش ۳ درصد ضایعات ثبت شده، لازم است بدانیم این ۳ درصد از کجا آمده است:
وقتی علت تفکیک شود، ضایعات از یک «عدد حسابداری» به یک مسئله قابل مدیریت تبدیل می شود.
نکته مهم دیگر، ثبات روش اندازه گیری است. اگر یک ماه وزن ماده دورریز اندازه گیری شود و ماه بعد تعداد محصول مردود، مقایسه دوره ها معنای چندانی ندارد. تعریف شاخص و مخرج محاسبه باید از ابتدا روشن باشد.
یکی از خطاهای رایج این است که هزینه ضایعات را فقط برابر ارزش ماده دورریز در نظر بگیریم.
فرض کنید بخشی از محصول تولید شده باید دوباره کاری شود. هزینه واقعی فقط ماده مصرف شده نیست. ممکن است این موارد نیز درگیر باشند:
در نتیجه، یک واحد محصول مردود ممکن است چند برابر قیمت مواد اولیه اش برای مجموعه هزینه ایجاد کند.
برای دیدن این موضوع در سطح اقتصادی، مطالعه راهنمای محاسبه بهای تمام شده و سود واقعی تولید قراردادی کمک می کند تا هزینه های پنهان سفارش، زمان اشغال ظرفیت و ضایعات در کنار یکدیگر دیده شوند.
در اپیزود حساب و کتاب بقا؛ اقتصاد همکاری برند و کارخانه نیز همین منطق از زاویه تصمیم اقتصادی همکاری مطرح شده است: درآمد سفارش به تنهایی نشان نمی دهد آن سفارش واقعا چه ارزشی برای دو طرف ساخته است.
کاهش ضایعات فقط پروژه کف کارخانه نیست.
بسیاری از اتلاف ها زمانی شکل می گیرند که هنوز تولید شروع نشده است.
فرض کنید یکی از این موارد مشخص نباشد:
ممکن است خط تولید از نظر فنی کاملا درست کار کند، اما خروجی آن چیزی نباشد که برند انتظار داشته است.
در چنین شرایطی کارخانه ضایعات را «تولید» نکرده است؛ سیستم همکاری آن را ساخته است.
پیش از آزاد کردن سفارش برای تولید، حداقل این موارد باید یک نسخه مشخص و قابل استناد داشته باشند:
این موضوع با برنامه ریزی تولید قراردادی ارتباط مستقیم دارد. برنامه زمانی زمانی ارزشمند است که ورودی های آن تثبیت شده باشند. برنامه دقیق روی اطلاعات متغیر، فقط یک جدول مرتب از تصمیم های ناپایدار می سازد.
بعضی ضایعات اجتناب ناپذیرند.
در بسیاری از فرایندها برای راه اندازی، تنظیم، شست وشو، تغییر قالب، تغییر فرمول، تعویض بسته بندی یا رسیدن فرایند به وضعیت پایدار، مقداری زمان یا ماده مصرف می شود.
مشکل از جایی شروع می شود که این مقدار شناخته شده نیست.
اگر هر بار که یک محصول روی خط می رود مقدار متفاوتی از مواد و زمان صرف تنظیم شود، باید پرسید چرا.
ممکن است علت یکی از این موارد باشد:
یکی از اقدامات موثر این است که ضایعات راه اندازی از ضایعات حین تولید جدا شود.
در این صورت می توان فهمید مسئله اصلی در «راه اندازی خط» است یا در «پایداری فرایند تولید».
اگر برنامه تولید باعث شود خط در فاصله کوتاه چند بار میان محصول، فرمول، سایز یا بسته بندی متفاوت جابه جا شود، هزینه تعویض بالا می رود.
گاهی کاهش یک یا دو تعویض غیرضروری، بیشتر از فشار آوردن به اپراتور برای کاهش چند کیلو پرت نتیجه می دهد.
بنابراین مدیر نباید فقط بپرسد:
«چطور اپراتور کمتر ضایعات تولید کند؟»
سوال بهتر این است:
«آیا برنامه تولید ما از ابتدا ضایعات غیرضروری ایجاد می کند؟»
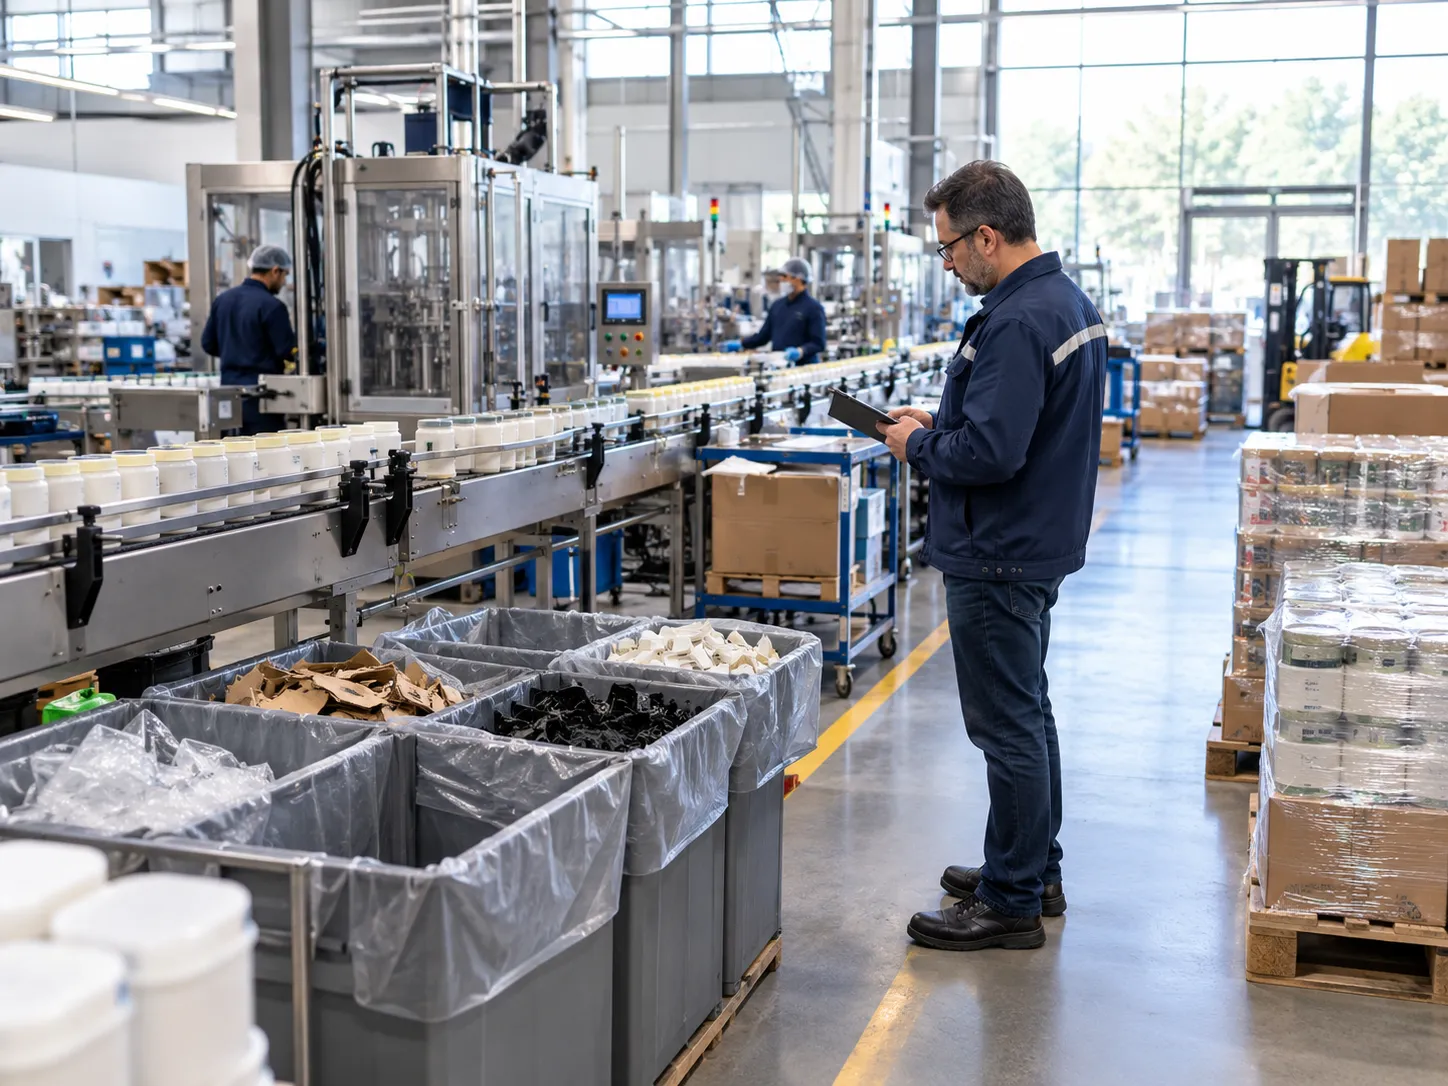
کیفیت محصول نهایی تا حد زیادی به کیفیت و ثبات ورودی وابسته است.
اگر ماده اولیه یا بسته بندی با مشخصات واقعی محصول هماهنگ نباشد، کارخانه ممکن است تلاش کند مشکل را با تنظیم بیشتر دستگاه یا اصلاح فرایند جبران کند. نتیجه معمولا افزایش پرت، کاهش سرعت یا نوسان کیفیت است.
برای کاهش این نوع ضایعات، باید چهار موضوع روشن باشد:
عبارت هایی مثل «کیفیت خوب» یا «مثل سری قبلی» معیار عملیاتی نیستند.
ویژگی های موثر باید تا حدی که برای محصول لازم است قابل سنجش و ثبت باشند.
تغییر تامین کننده بدون بررسی اثر ماده جدید روی تولید می تواند ضایعاتی ایجاد کند که ارزش صرفه جویی خرید را از بین ببرد.
در تامین مواد اولیه در تولید قراردادی موضوع تقسیم مسئولیت میان برند و کارخانه، تایید تامین کننده و مدیریت جایگزینی مواد با جزئیات بیشتری بررسی شده است.
ماده سالمی که بد نگهداری شود، می تواند پیش از رسیدن به خط بخشی از ارزش خود را از دست بدهد.
مواد قدیمی، رزروشده، بدون مصرف یا نزدیک به پایان دوره قابل استفاده نباید در گزارش موجودی با مواد آماده مصرف یکسان دیده شوند.
برای این بخش، مدیریت موجودی در تولید قراردادی تصویر دقیق تری از موجودی مواد، کار در جریان و محصول نهایی ارائه می کند.
گاهی محصولی از بار اول درست تولید نمی شود، اما تیم موفق می شود آن را اصلاح کند و در نهایت محصول قابل پذیرش تحویل دهد.
از نظر تحویل سفارش، ممکن است مسئله حل شده باشد؛ اما از نظر بهره وری نه.
دوباره کاری یعنی یک فعالیت را که باید یک بار انجام می شد، دوباره انجام داده ایم.
بنابراین هر دوباره کاری باید حداقل سه پاسخ داشته باشد:
اگر فقط محصول اصلاح شود و علت باقی بماند، هزینه به سفارش بعدی منتقل شده است.
برای کاهش مردودی، صرفا افزایش بازرسی نهایی کافی نیست.
بازرسی بیشتر می تواند محصول نامنطبق را زودتر پیدا کند، اما الزاما علت ایجاد آن را از بین نمی برد.
برای همین، باید میان دو کار تفاوت گذاشت:
کشف مشکل و جلوگیری از تکرار مشکل.
اگر مثلا بسته بندی در مرحله نهایی مردود شده، ممکن است علت واقعی ساعت ها قبل شکل گرفته باشد:
راهنمای کنترل کیفیت در تولید برون سپاری شده روی طراحی کنترل قبل، حین و بعد از تولید تمرکز دارد. در بحث ضایعات، هدف این است که داده های همان کنترل کیفیت به اقدام اصلاحی و حذف تکرار اتلاف تبدیل شوند.
یکی از نقاط حساس، فاصله میان تنظیم خط و تولید کامل سفارش است.
اگر بدون بررسی خروجی اولیه، کل سفارش تولید شود، یک خطای کوچک می تواند روی هزاران واحد تکرار شود.
روش منطقی این است که پس از تنظیم، مقدار محدودی از خروجی بررسی شود و تنها پس از تایید، تولید اصلی ادامه پیدا کند.
این تایید می تواند متناسب با محصول شامل مواردی مانند:
هدف ایجاد تشریفات بیشتر نیست. هدف این است که اشتباه قبل از تکثیر متوقف شود.
در تولید قراردادی، تغییر همیشه بد نیست.
محصول ممکن است نیاز به اصلاح داشته باشد، بازار تغییر کند یا برند بخواهد یک ویژگی را بهتر کند. مشکل زمانی ایجاد می شود که تغییر بدون دیدن اثر عملیاتی آن وارد خط شود.
برای مثال، تغییر ظاهرا ساده یک بسته بندی ممکن است باعث شود:
بنابراین هر تغییر باید پیش از اجرا حداقل از چهار زاویه بررسی شود:
اثر بر مواد، اثر بر کیفیت، اثر بر زمان و اثر بر هزینه.
تغییر خوب، تغییری نیست که سریع تایید شده باشد؛ تغییری است که اثر آن قبل از اجرا دیده شده باشد.
پاسخ واحدی وجود ندارد.
مسئولیت باید بر اساس علت شکل گیری ضایعات مشخص شود.
اگر ضایعات ناشی از عملکرد نامناسب فرایند تولید باشد، موضوع در حوزه کارخانه قرار می گیرد. اگر برند پس از خرید مواد یا شروع تولید مشخصات را تغییر دهد، منشا اتلاف جای دیگری است. اگر ماده تامین شده خارج از مشخصات باشد، مسئولیت می تواند به مدل تامین و تایید ماده برگردد.
برای همین بهتر است در ابتدای همکاری درباره موارد زیر توافق عملیاتی وجود داشته باشد:
هدف این توافق، پیدا کردن مقصر بعد از حادثه نیست. هدف این است که وقتی مسئله رخ داد، انرژی تیم صرف بحث درباره مالکیت مشکل نشود و سریع تر سراغ علت و اقدام اصلاحی بروند.
گزارشی که فقط عدد کل ضایعات را نشان دهد، ارزش محدودی دارد.
یک گزارش کاربردی بهتر است حداقل این ستون ها را داشته باشد:
بعد از چند دوره، همین داده ها می توانند نشان دهند بیشترین اتلاف از کجا می آید.
ممکن است تصور اولیه این باشد که ماده اولیه عامل اصلی است، اما داده ها نشان دهند بخش بزرگی از هزینه مربوط به تعویض های متعدد خط است. یا ممکن است مشکل اصلی نه تولید، بلکه تغییرات دیرهنگام بسته بندی باشد.
بدون تفکیک داده، تیم معمولا روی چیزی کار می کند که بیشتر دیده می شود، نه لزوما چیزی که بیشترین هزینه را ایجاد می کند.
همه ضایعات ارزش یکسانی ندارند.
ممکن است یک نوع پرت از نظر حجم زیاد باشد، اما ارزش مالی کمی داشته باشد. در مقابل، یک مردودی کم حجم ممکن است شامل محصولی گران، بسته بندی تکمیل شده و چند ساعت ظرفیت خط باشد.
بنابراین اولویت اصلاح بهتر است بر اساس ترکیبی از این عوامل تعیین شود:
این نگاه مانع یک خطای مهم می شود: صرف منابع زیاد برای حذف ضایعاتی که ارزش اقتصادی کمی دارند، در حالی که اتلاف بزرگ تری جای دیگری ادامه دارد.
هدف، رسیدن کورکورانه به «صفر ضایعات» نیست. هدف کاهش اتلاف تا جایی است که کل سیستم اقتصادی تر، پایدارتر و قابل پیش بینی تر شود.
برای شروع لازم نیست پروژه بسیار پیچیده ای طراحی شود. می توان مسیر را در چند مرحله اجرا کرد.
ضایعات مواد، راه اندازی، دوباره کاری، مردودی و بسته بندی را برای چند تولید ثبت کنید.
فقط کیلو، عدد یا درصد کافی نیست. اثر تقریبی آن روی مواد، زمان، ظرفیت و دوباره کاری را نیز ببینید.
به جای باز کردن ده پروژه اصلاحی، ابتدا روی چند علت پرتکرار یا پرهزینه تمرکز کنید.
نسخه مشخصات، مواد، بسته بندی، نمونه تاییدشده و برنامه تولید باید پیش از شروع روشن باشند.
خطای کوچک را قبل از تبدیل شدن به یک بچ بزرگ پیدا کنید.
اصلاح محصول بدون اصلاح علت، کاهش ضایعات نیست.
اقدامی که فقط در صورت جلسه نوشته شود، تغییری در خروجی ایجاد نمی کند.
اگر همان مشکل دوباره تکرار شد، یعنی اقدام قبلی موثر نبوده یا کامل اجرا نشده است.
چند رویکرد ظاهرا ساده می توانند مسئله را بدتر کنند.
بخشی از ضایعات از تصمیم های بالادستی می آید؛ از برنامه، مواد، تغییرات و مشخصات.
کاهش عدد کل بدون شناخت اجزای آن ممکن است مشکل را پنهان کند.
هدف غیرقابل دستیابی باعث می شود گزارش ها کیفیت خود را از دست بدهند یا ضایعات واقعی پنهان شود.
محصول اصلاح شده ممکن است قابل فروش باشد، اما منابع اضافی مصرف کرده است.
در همکاری چند سازمانی، حافظه افراد جای کنترل نسخه و ثبت تصمیم را نمی گیرد.
کاهش ضایعات در تولید قراردادی از کنار سطل ضایعات شروع نمی شود؛ از طراحی درست همکاری شروع می شود.
ماده درست باید با نسخه درست مشخصات، در زمان درست و روی خط آماده وارد شود. شروع تولید باید کنترل شود، دوباره کاری و مردودی باید علت یابی شوند و تغییرات نباید بدون بررسی اثرشان روی مواد، ظرفیت، کیفیت و هزینه اجرا شوند.
وقتی فقط مقدار ضایعات را اندازه می گیریم، بخشی از مسئله را می بینیم. وقتی علت، هزینه و مسئول اقدام را نیز کنار آن قرار می دهیم، ضایعات به یک شاخص مدیریتی تبدیل می شود.
هدف نهایی هم صرفا پایین آوردن یک درصد نیست. هدف این است که هر سفارش با اتلاف کمتر، کیفیت پایدارتر، استفاده بهتر از ظرفیت و سود واقعی تری برای برند و کارخانه اجرا شود.