درخواست مشاوره
در سریعترین زمان ممکن با شما تماس خواهم گرفت
وقتی درباره ظرفیت تولید یک کارخانه صحبت می کنیم، یک اشتباه رایج این است که دنبال یک عدد واحد بگردیم. مثلا بگوییم این خط «روزانه فلان مقدار ظرفیت دارد» و همان عدد را مبنای فروش، برنامه ریزی یا قبول سفارش قرار دهیم.
در عمل، ظرفیت تولید یک عدد ثابت نیست. عددی که از روی مشخصات دستگاه به دست می آید با ظرفیتی که واقعا می توان در برنامه تولید روی آن حساب کرد تفاوت دارد؛ و هر دو ممکن است با خروجی سالمی که در پایان شیفت از خط خارج می شود فاصله داشته باشند.
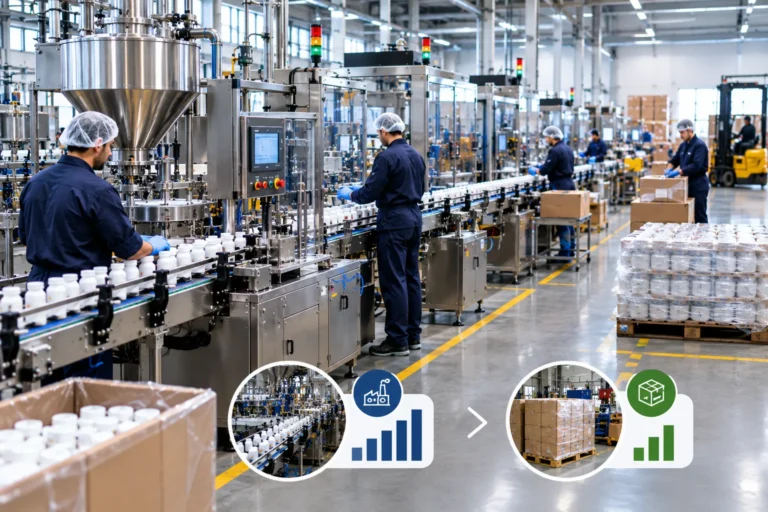
برای همین، در محاسبه ظرفیت تولید کارخانه باید حداقل سه سطح را از هم جدا کنیم: ظرفیت اسمی، ظرفیت عملی و ظرفیت واقعی.
این تفکیک فقط برای گزارش مدیریتی نیست. اگر ظرفیت را بیش از واقع برآورد کنید، ممکن است تعهدی بدهید که خط توان اجرای آن را ندارد. اگر آن را کمتر از واقع ببینید، بخشی از توان تولیدی کارخانه بدون استفاده می ماند.
برای شناخت ریشه این فاصله، ابتدا باید تصویر درستی از ظرفیت خالی کارخانه داشته باشیم. این مقاله یک قدم جلوتر می رود و روی خود محاسبه ظرفیت تمرکز می کند.
در ساده ترین حالت:
ظرفیت تولید = زمان قابل استفاده برای تولید × نرخ تولید
اما همین فرمول ساده زمانی کاربردی می شود که مشخص کنیم منظورمان از «زمان قابل استفاده» چیست، نرخ تولید را از کدام نقطه خط می گیریم و توقف، تغییر محصول، افت سرعت، ضایعات و کیفیت را کجا وارد محاسبه می کنیم.
به همین دلیل سه محاسبه متفاوت داریم:
| نوع ظرفیت | معنی | کاربرد |
|---|---|---|
| ظرفیت اسمی | حداکثر نظری بر اساس شرایط تعریف شده دستگاه یا خط | شناخت سقف فنی |
| ظرفیت عملی | ظرفیت قابل دستیابی پس از کسر محدودیت های برنامه ریزی شده | برنامه ریزی و رزرو ظرفیت |
| ظرفیت واقعی | خروجی قابل اتکای واقعی با در نظر گرفتن توقف ها، سرعت و کیفیت | تصمیم اجرایی و تعهد تولید |
نکته مهم این است که این سه عدد را نباید به جای یکدیگر استفاده کرد.
ظرفیت اسمی یا Nominal Capacity بالاترین ظرفیتی است که بر اساس زمان در دسترس و نرخ تعریف شده تولید به دست می آید.
فرمول پایه آن:
ظرفیت اسمی = زمان اسمی در دسترس × نرخ اسمی تولید
اگر نرخ خط بر حسب «واحد در ساعت» تعریف شده باشد، زمان نیز باید بر حسب ساعت وارد محاسبه شود. اگر نرخ بر حسب «کیلوگرم در دقیقه» است، واحد زمان باید با آن هماهنگ باشد.
ظرفیت اسمی برای شناخت سقف فنی مفید است، اما معمولا عدد مناسبی برای قول دادن به مشتری یا برنامه ریزی سفارش نیست.
چرا؟
چون در این محاسبه هنوز بسیاری از اتفاق های واقعی کارخانه وارد نشده اند:
به همین دلیل، ظرفیت اسمی بیشتر باید به عنوان مرز نظری سیستم دیده شود، نه ظرفیتی که همیشه در اختیار برنامه ریزی است.
ظرفیت عملی یا Practical Capacity به ما می گوید در شرایط عادی کار کارخانه، واقعا چه مقدار ظرفیت را می توان برای تولید در نظر گرفت.
در این مرحله، زمان هایی را که از قبل می دانیم در اختیار تولید نیستند از زمان اسمی کم می کنیم.
فرمول ساده:
زمان عملی تولید = زمان اسمی در دسترس – توقف های برنامه ریزی شده
سپس:
ظرفیت عملی = زمان عملی تولید × نرخ پایدار قابل دستیابی
تفاوت مهم همین جاست: به جای اینکه صرفا نرخ نوشته شده در مشخصات دستگاه را استفاده کنیم، باید ببینیم خط در شرایط عادی و بدون فشار غیرمنطقی، با چه سرعتی می تواند پایدار کار کند.
برای مثال، اگر برای تغییر محصول، شست وشو، آماده سازی خط یا تعمیرات پیشگیرانه زمان مشخصی نیاز است، این زمان نباید به عنوان زمان تولید در نظر گرفته شود.
نادیده گرفتن همین زمان ها یکی از دلایلی است که برنامه تولید روی کاغذ قابل اجراست، اما در کف کارخانه دائما عقب می افتد.
ظرفیت واقعی یا Real Capacity باید از داده واقعی عملیات به دست بیاید، نه از خوش بینانه ترین شیفت تولید.
در این سطح، علاوه بر توقف های برنامه ریزی شده، باید توقف های واقعی، افت سرعت و کیفیت خروجی را نیز ببینیم.
یک مدل ساده برای محاسبه:
زمان واقعی تولید = زمان عملی تولید – توقف های پیش بینی نشده
سپس:
خروجی واقعی ناخالص = زمان واقعی تولید × نرخ واقعی خط
و در مرحله آخر:
خروجی سالم واقعی = خروجی واقعی ناخالص × نرخ محصول قابل قبول
این عدد معمولا برای تصمیم گیری عملیاتی بسیار ارزشمندتر از ظرفیت اسمی است.
اما یک نکته مهم وجود دارد: ظرفیت واقعی را نباید از بهترین رکورد یک روز یا یک شیفت استخراج کرد.
ظرفیت قابل اتکا باید از یک دوره نماینده به دست بیاید؛ دوره ای که شرایط عادی تولید، ترکیب محصولات، توقف ها و محدودیت های واقعی کارخانه را نشان دهد.
در تجربه برنامه ریزی تولید، اختلاف میان «کاری که دستگاه از نظر فنی می تواند انجام دهد» و «کاری که کل سیستم به طور پایدار تحویل می دهد» دقیقا همان جایی است که بسیاری از خطاهای برنامه ریزی شکل می گیرند.
یکی از مهم ترین اشتباه ها در محاسبه ظرفیت تولید کارخانه این است که سریع ترین یا اصلی ترین دستگاه را مبنا قرار دهیم.
ظرفیت یک خط پیوسته را معمولا گلوگاه خط تعیین می کند.
فرض کنید محصول برای تکمیل شدن باید از چند مرحله عبور کند. اگر یک ایستگاه نسبت به بقیه مراحل ظرفیت پایین تری داشته باشد، افزایش سرعت مراحل قبل و بعد لزوما ظرفیت کل کارخانه را افزایش نمی دهد.
در یک فرایند سری:
ظرفیت خط تقریبا برابر ظرفیت محدودکننده ترین مرحله است.
به همین دلیل قبل از محاسبه ظرفیت باید مسیر واقعی محصول را ترسیم کنید و مشخص شود کدام منبع محدودکننده است:
گاهی دستگاه اصلی ظرفیت کافی دارد، اما بسته بندی نمی تواند همان حجم را تحویل بگیرد. در چنین شرایطی ظرفیت دستگاه اصلی، ظرفیت واقعی سیستم نیست.
در کارخانه چندمحصولی، گفتن اینکه «ظرفیت خط روزانه چند عدد است» می تواند گمراه کننده باشد.
محصولات مختلف ممکن است سرعت تولید، زمان تنظیم، زمان شست وشو و پیچیدگی متفاوتی داشته باشند. بنابراین تعداد محصول به تنهایی واحد مناسبی برای مقایسه ظرفیت نیست.
در این شرایط، بهتر است ظرفیت را ابتدا به زمان مورد نیاز روی منبع گلوگاهی تبدیل کنید.
فرمول پایه بار ظرفیتی:
بار مورد نیاز = مجموع تعداد هر محصول × زمان استاندارد آن محصول روی گلوگاه
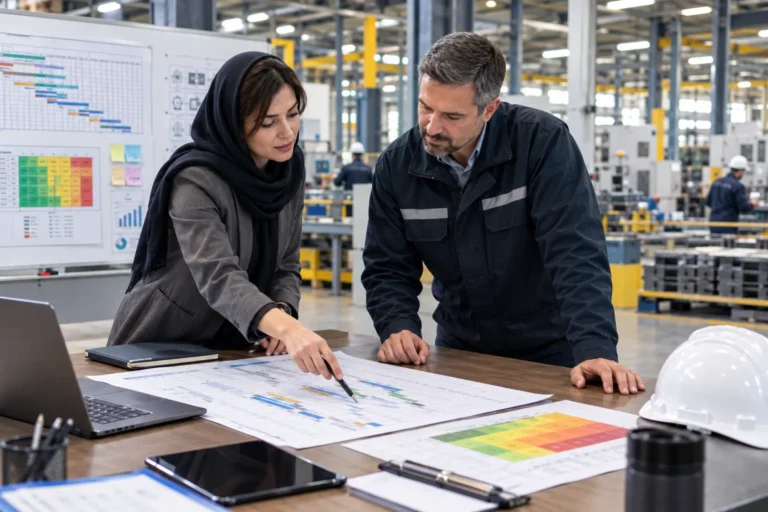
بعد می توان بار مورد نیاز را با زمان خالص در دسترس مقایسه کرد.
این روش کمک می کند اثر ترکیب محصولات یا Product Mix دیده شود. خطی که یک محصول ساده را سریع تولید می کند ممکن است با ورود محصولی پیچیده، بدون تغییر تعداد شیفت ها، ظرفیت بسیار کمتری برای سفارش های دیگر داشته باشد.
اول تصمیم بگیرید ظرفیت را برای چه افقی محاسبه می کنید:
یک شیفت، روز، هفته یا ماه.
مقایسه ظرفیت ها زمانی معنی دارد که همه اعداد مربوط به یک بازه زمانی باشند.
واحد باید متناسب با محصول و فرایند باشد. ممکن است ظرفیت بر اساس عدد، کیلوگرم، تن، متر، لیتر یا ساعت گلوگاه محاسبه شود.
در محیط چندمحصولی، ساعت یا دقیقه گلوگاه اغلب تصویر دقیق تری از بار واقعی می دهد.
ظرفیت هر مرحله را جداگانه بررسی کنید. پایین ترین ظرفیت قابل دستیابی در مسیر محصول معمولا محدودکننده کل سیستم است.
اگر گلوگاه را اشتباه انتخاب کنید، تمام محاسبات بعدی می توانند ظاهرا دقیق اما از نظر مدیریتی بی استفاده باشند.
تعداد شیفت ها، طول هر شیفت و روزهای کاری را مشخص کنید.
این عدد فقط نقطه شروع است.
مواردی مانند آماده سازی، تعویض محصول، شست وشو، تعمیرات برنامه ریزی شده و توقف های از پیش شناخته شده باید از زمان در دسترس کم شوند.
نتیجه، زمان عملی تولید است.
حالا سراغ داده های واقعی بروید.
بررسی کنید:
اینجا فاصله ظرفیت عملی و خروجی واقعی آشکار می شود.
اگر محاسبات فقط روی یک شیفت استثنایی استوار باشند، ظرفیت شما قابل اتکا نیست.
نتیجه را با چند دوره عادی تولید مقایسه کنید تا مشخص شود عدد به دست آمده تکرارپذیر است یا فقط یک رکورد موقت.
| داده مورد نیاز | چه چیزی ثبت شود؟ |
|---|---|
| بازه محاسبه | شیفت، روز، هفته یا ماه |
| منبع گلوگاهی | دستگاه، نیروی انسانی یا مرحله محدودکننده |
| زمان اسمی | کل زمان برنامه ریزی شده |
| توقف برنامه ریزی شده | نظافت، تعویض، تعمیرات و آماده سازی |
| زمان عملی | زمان باقی مانده برای تولید |
| نرخ اسمی | سرعت تعریف شده خط |
| نرخ پایدار | سرعتی که در شرایط عادی قابل حفظ است |
| توقف پیش بینی نشده | خرابی، انتظار، کمبود مواد و موارد مشابه |
| خروجی ناخالص | کل تولید ثبت شده |
| خروجی قابل قبول | محصول سالم قابل تحویل |
| ظرفیت واقعی | خروجی قابل اتکا در دوره نماینده |
این جدول ساده کمک می کند بحث ظرفیت از حد نظر شخصی خارج شود و به داده قابل بررسی برسد.
این دو مفهوم نزدیک هستند اما یکسان نیستند.
ظرفیت واقعی می گوید سیستم در شرایط واقعی تا چه سطحی می تواند به شکل قابل اتکا تولید کند.
میزان استفاده از ظرفیت نشان می دهد چه مقدار از آن ظرفیت بالفعل استفاده شده است.
یک فرمول ساده:
درصد استفاده از ظرفیت = خروجی واقعی ÷ ظرفیت عملی × ۱۰۰
اگر استفاده پایین باشد، اولین نتیجه نباید این باشد که «فروش کم است». ممکن است ظرفیت به دلیل ناهماهنگی، توقف، محدودیت مواد، برنامه ریزی یا گلوگاه پنهان بلااستفاده مانده باشد.
در اپیزود ظرفیت خالی؛ توان استفاده نشده کارخانه درباره همین تفاوت میان ظرفیت ظاهری و توان استفاده نشده صحبت شده است.
فرض کنید بعد از محاسبات متوجه شده اید خط شما ظرفیت عملی مشخصی دارد. آیا باید همه آن را بفروشید؟
نه لزوما.
ظرفیتی که برای برنامه ریزی داخلی محاسبه می شود با ظرفیتی که می توانید با اطمینان به مشتری تعهد بدهید یکسان نیست.
کارخانه به فضای واکنش نیاز دارد؛ برای خرابی، تاخیر تامین، سفارش فوری، تغییر برنامه یا مشتریان مهم.
اگر تمام ظرفیت عملی را از قبل متعهد کنید، کوچک ترین انحراف می تواند کل برنامه را به هم بزند.
در اپیزود تله ظرفیت همین مسئله از زاویه دیگری بررسی شده است: شلوغ بودن خط همیشه نشانه تصمیم خوب نیست و بخشی از ظرفیت می تواند نقش بافر و قدرت انتخاب را داشته باشد.
پس بعد از محاسبه ظرفیت، یک سوال مدیریتی دیگر مطرح می شود:
چه مقدار از این ظرفیت را می توانیم با اطمینان بفروشیم یا تعهد بدهیم؟
این عدد باید بر اساس قابلیت اطمینان خط، تغییرات تقاضا، نوع سفارش ها و سیاست بافر کارخانه تعیین شود.
نرخ نامی دستگاه فقط بخشی از داستان است. کل فرایند باید بتواند همان سرعت را پشتیبانی کند.
ظرفیت سیستم را گلوگاه تعیین می کند، نه قوی ترین تجهیز.
تعویض، شست وشو، تنظیم و توقف های برنامه ریزی شده بخشی از واقعیت عملیات هستند.
ظرفیت خط برای همه SKUها یکسان نیست.
اگر محصول از خط خارج شده اما قابل فروش یا تحویل نیست، نباید در ظرفیت سالم قابل تعهد محاسبه شود.
رکورد تولید نشان می دهد چه چیزی ممکن بوده، نه اینکه چه چیزی هر روز قابل تکرار است.
دو ماشین فقط زمانی ظرفیتشان قابل جمع است که مواد، نیروی انسانی، تجهیزات جانبی و مراحل بعدی هم توان پشتیبانی از این مجموع را داشته باشند.
ظرفیت با تغییر محصول، برنامه تعمیرات، شرایط تامین، مهارت نیروی انسانی و تغییر گلوگاه می تواند عوض شود. بنابراین باید دوره ای بازبینی شود.
محاسبه ظرفیت به خودی خود هدف نیست.
عدد ظرفیت باید به یک تصمیم منجر شود.
اگر فاصله زیادی میان ظرفیت اسمی و عملی دارید، باید ببینید چه مقدار از آن ناشی از محدودیت های اجتناب ناپذیر است و چه مقدار قابلیت بهبود دارد.
اگر فاصله ظرفیت عملی و خروجی واقعی زیاد است، باید دنبال توقف، افت سرعت، کمبود مواد، عدم توازن خط، دوباره کاری یا مشکل کیفیت بروید.
اگر ظرفیت واقعی مشخص شده و بخشی از آن آزاد است، آن وقت می توان درباره استفاده اقتصادی از این توان تصمیم گرفت. مقاله چگونه ظرفیت خالی کارخانه را به سفارش سودآور تبدیل کنیم؟ دقیقا از همین نقطه شروع می شود.
یعنی ابتدا باید بدانید چه ظرفیتی دارید، بعد تصمیم بگیرید کدام بخش آن قابل فروش است و چه نوع سفارشی ارزش اشغال کردن آن را دارد.
برای محاسبه ظرفیت تولید کارخانه، یک عدد از روی مشخصات دستگاه کافی نیست.
باید بین سه سطح تفاوت قائل شوید:
ظرفیت اسمی سقف نظری سیستم را نشان می دهد.
ظرفیت عملی مشخص می کند پس از حذف توقف های برنامه ریزی شده چه مقدار تولید قابل برنامه ریزی است.
ظرفیت واقعی نشان می دهد با در نظر گرفتن رفتار واقعی خط، توقف، سرعت و کیفیت چه خروجی سالمی به شکل پایدار قابل دستیابی است.
در نهایت، ظرفیت کل خط را باید از گلوگاه دید؛ در کارخانه چندمحصولی اثر ترکیب محصولات را وارد محاسبه کرد و برای تعهد به مشتری نیز تمام ظرفیت عملی را بدون حاشیه امنیت در اختیار سفارش قرار نداد.
وقتی ظرفیت به این شکل محاسبه شود، برنامه تولید از یک حدس خوش بینانه به یک تصمیم مبتنی بر داده تبدیل می شود؛ و تازه در آن نقطه می توان درباره ظرفیت خالی، سفارش جدید، سرمایه گذاری یا بهبود بهره وری تصمیم دقیق تری گرفت.