درخواست مشاوره
در سریعترین زمان ممکن با شما تماس خواهم گرفت
وقتی درباره بهره وری تولید صحبت می کنیم، اولین تصویر معمولا این است: دستگاه بیشتر کار کند، تعداد بیشتری محصول از خط بیرون بیاید و توقف کمتر شود.
اما این تصویر کامل نیست.
ممکن است خط تولید تمام شیفت روشن باشد و خروجی بالایی هم ثبت کند، اما بخشی از محصول دوباره کاری شود، مواد بیش از استاندارد مصرف شوند، نیروی انسانی در انتظار تصمیم یا تامین بماند یا محصولی تولید شود که فعلا به آن نیاز نداریم. در چنین شرایطی خط شلوغ است، اما لزوما بهره ور نیست.
بهره وری تولید یعنی بتوانیم با منابعی که در اختیار داریم، خروجی مفید، قابل قبول و قابل فروش بیشتری ایجاد کنیم؛ نه اینکه فقط فعالیت بیشتری ایجاد کنیم.
تعریف عمومی بهره وری نیز بر همین رابطه میان خروجی و ورودی استوار است: چه مقدار خروجی با چه میزان ورودی تولید شده است.
مسئله اصلی مدیر تولید بنابراین فقط این نیست که «چطور بیشتر تولید کنیم؟». سوال دقیق تر این است:
کدام بخش از زمان، ظرفیت، مواد، نیروی انسانی و سرمایه ما واقعا به محصول قابل فروش تبدیل می شود و کدام بخش در مسیر از بین می رود؟
فرمول پایه ساده است:
بهره وری = خروجی مفید ÷ منابع مصرف شده
اما بخش مهم ماجرا در تعریف دو کلمه «خروجی مفید» و «منابع» قرار دارد.
خروجی مفید فقط تعداد قطعاتی نیست که از دستگاه بیرون آمده است. محصول باید کیفیت قابل قبول داشته باشد، نیاز به دوباره کاری نداشته باشد و امکان تحویل یا فروش آن وجود داشته باشد.
منابع نیز فقط نیروی انسانی نیستند. بسته به مسئله ای که بررسی می کنیم، ورودی می تواند ساعت کار ماشین، نفرساعت، مواد اولیه، انرژی، سرمایه یا ترکیبی از این منابع باشد.
برای همین یک کارخانه ممکن است چند نوع بهره وری را هم زمان بسنجد:
| سوال مدیریتی | شاخص مناسب |
|---|---|
| نیروی انسانی چقدر خروجی ایجاد می کند؟ | خروجی قابل قبول به ازای نفرساعت |
| ماشین چقدر خروجی مفید می سازد؟ | خروجی قابل قبول به ازای ساعت ماشین |
| مواد چقدر موثر مصرف می شوند؟ | محصول سالم به ازای مقدار ماده مصرفی |
| کل عملیات چقدر کارآمد است؟ | خروجی مفید در برابر مجموعه منابع مصرف شده |
اشتباه زمانی رخ می دهد که بخواهیم همه این سوال ها را با یک عدد پاسخ دهیم.
این مفاهیم نزدیک هستند، اما یکی نیستند.
| مفهوم | سوال اصلی |
|---|---|
| ظرفیت تولید | در شرایط مشخص حداکثر چه مقدار می توانیم تولید کنیم؟ |
| استفاده از ظرفیت | چه مقدار از ظرفیت موجود را واقعا استفاده می کنیم؟ |
| کارایی | عملکرد واقعی ما نسبت به استاندارد یا عملکرد مورد انتظار چگونه است؟ |
| بهره وری | از منابع مصرف شده چه مقدار خروجی مفید گرفته ایم؟ |
| سودآوری | این خروجی از نظر اقتصادی چه ارزشی برای کسب و کار ساخته است؟ |
اگر هنوز نمی دانید خط واقعا چه مقدار توان تولید دارد، ابتدا باید ظرفیت اسمی، عملی و واقعی کارخانه را محاسبه کنید.
از طرف دیگر، اگر بخشی از توان کارخانه اساسا استفاده نمی شود یا در زمان های مرده پنهان شده، مسئله به شناسایی ظرفیت خالی کارخانه برمی گردد.
بهره وری یک مرحله متفاوت است: منابع در اختیار ما هستند؛ حالا باید ببینیم چه مقدار از آنها واقعا به خروجی مفید تبدیل می شوند.
یکی از خطرناک ترین شاخص های ظاهری در کارخانه، شلوغی است.
کارکنان در رفت و آمدند، دستگاه ها روشن هستند، مواد جابه جا می شوند و برنامه تولید هم پر است. از بیرون ممکن است همه چیز خوب به نظر برسد.
اما کافی است چند سوال بپرسیم:
محصول چند بار بین مراحل منتظر می ماند؟ چند دقیقه از شیفت صرف تنظیم و تغییر می شود؟ چه مقدار از تولید دوباره کاری یا مردود می شود؟ چند بار خط به دلیل نرسیدن ماده، بسته بندی، تایید کیفیت یا تصمیم مدیریتی معطل می ماند؟ چه مقدار از چیزی که تولید می کنیم واقعا طبق برنامه و نیاز بازار است؟
اینجا تفاوت «فعالیت» و «خروجی» روشن می شود.
کارخانه برای فعالیت پول نمی گیرد. در نهایت باید محصول سالم، قابل تحویل و اقتصادی ایجاد کند.
برای پیدا کردن منبع افت بهره وری، می توان مسئله را به شش نشتی اصلی تقسیم کرد. این تقسیم بندی کمک می کند به جای اینکه بگوییم «بهره وری پایین است»، دقیقا مشخص کنیم خروجی در کجای سیستم از دست می رود.
اولین نشتی، زمانی است که قرار بوده در اختیار تولید باشد اما به تولید مفید تبدیل نشده است.
نمونه های آن می تواند شامل خرابی، انتظار برای تعمیر، آماده نبودن خط، توقف برای تصمیم، نبود اپراتور یا معطل ماندن برای مجوز شروع باشد.
سوال کلیدی:
از کل زمان برنامه ریزی شده، چند دقیقه واقعا صرف تولید پایدار شده است؟
اگر پاسخ این سوال را نداریم، هنوز برای بحث درباره افزایش سرعت زود است.
ممکن است دستگاه روشن باشد، اما با سرعتی پایین تر از سرعت قابل دستیابی کار کند.
این افت همیشه به دلیل ضعف اپراتور نیست. ماده اولیه نامناسب، تنظیم غیرپایدار، فرسودگی تجهیزات، توقف های چندثانیه ای، کیفیت نامطمئن یا ترس از ایجاد ضایعات می تواند سرعت واقعی را پایین بیاورد.
در این وضعیت ساعت کار ثبت می شود، اما خروجی متناسب با آن ساخته نمی شود.
در کارخانه های چندمحصولی، تعویض محصول، تنظیم خط، شست وشو، تغییر قالب، تعویض بسته بندی یا آماده سازی ماده می تواند بخش قابل توجهی از زمان را مصرف کند.
اصل مسئله این نیست که تغییر محصول وجود دارد؛ بسیاری از خطوط ناچار به تغییر هستند.
سوال این است که آیا این زمان:
اندازه گیری، برنامه ریزی و بهبود داده شده است یا هر بار مثل یک اتفاق تازه با آن برخورد می کنیم؟
اگر مدت ستاپ ثبت نشود، معمولا در محاسبات ظرفیت هم کمتر از واقعیت دیده می شود.
محصولی که تولید شده اما قابل قبول نیست، بهره وری واقعی ایجاد نکرده است.
ضایعات، مردودی، اصلاح، بازکاری، تفکیک مجدد، بازبسته بندی و مصرف دوباره زمان و مواد، بخشی از خروجی ظاهری خط را پس می گیرند.
به همین دلیل افزایش سرعت خط، اگر کیفیت پایدار نباشد، حتی می تواند اتلاف را سریع تر کند.
برای بررسی عمیق این بخش، موضوع کاهش ضایعات در تولید قراردادی را جداگانه توضیح داده ام.
بخشی از اتلاف نه در خود دستگاه، بلکه بین واحدها اتفاق می افتد.
خط آماده است اما مواد هنوز تحویل نشده. مواد رسیده اما مشخصات نهایی تایید نشده. تولید تمام شده اما کنترل کیفیت آزادسازی نکرده. محصول آماده است اما انبار فضای کافی ندارد. برنامه اعلام شده اما فروش یا سفارش تغییر کرده است.
این نوع اتلاف بسیار مهم است، چون ممکن است هیچ دستگاهی خراب نباشد، اما سیستم همچنان خروجی از دست بدهد.
در محیط هایی که چند واحد یا چند شرکت باید با هم هماهنگ شوند، این مسئله مستقیم به کیفیت برنامه ریزی تولید و هماهنگی سفارش، ظرفیت و تامین مربوط می شود.
این نشتی از همه پنهان تر است.
فرض کنید خط با کیفیت خوب و سرعت مناسب تولید می کند، اما محصولی را می سازد که در آن لحظه اولویت بازار یا سفارش نیست.
از دید ماشین، عملکرد عالی بوده است. از دید کسب و کار، ممکن است فقط موجودی بیشتری ساخته باشیم.
بهره وری واقعی باید به خروجی مورد نیاز متصل باشد.
تولید بیشتر از محصول اشتباه، افزایش بهره وری نیست.
فرض کنیم یک خط در یک شیفت ۴۸۰ دقیقه زمان برنامه ریزی شده دارد و سرعت اسمی آن ۱۰ واحد در دقیقه است.
روی کاغذ:
۴۸۰ × ۱۰ = ۴۸۰۰ واحد ظرفیت اسمی شیفت
حالا واقعیت را مرحله به مرحله وارد کنیم.
| مرحله | محاسبه | خروجی باقی مانده |
|---|---|---|
| ظرفیت اسمی | ۴۸۰ دقیقه × ۱۰ | ۴۸۰۰ واحد |
| پس از ۸۰ دقیقه توقف و ۴۰ دقیقه ستاپ | ۳۶۰ دقیقه × ۱۰ | ۳۶۰۰ واحد |
| با سرعت واقعی ۸.۵ واحد در دقیقه | ۳۶۰ × ۸.۵ | ۳۰۶۰ واحد |
| با ۵ درصد مردودی | ۳۰۶۰ × ۹۵٪ | ۲۹۰۷ واحد قابل قبول |
در این مثال، خطی که روی کاغذ امکان تولید ۴۸۰۰ واحد داشته، در نهایت ۲۹۰۷ واحد قابل قبول ایجاد کرده است.
یعنی حدود ۶۰.۶ درصد ظرفیت اسمی به خروجی قابل قبول تبدیل شده است.
اما مهم تر از خود این درصد، محل از دست رفتن خروجی است.
اگر فقط به عدد نهایی نگاه کنیم، می گوییم «باید بهره وری را ۲۰ درصد افزایش دهیم». این جمله اقدام مشخصی ایجاد نمی کند.
اما جدول نشان می دهد باید بفهمیم سهم هر کدام از توقف، ستاپ، افت سرعت و کیفیت چقدر است. حالا مسئله قابل مدیریت شده است.
خیر.
OEE یا اثربخشی کلی تجهیزات، ابزار بسیار مفیدی برای سنجش عملکرد تجهیزات است و سه عامل دسترس پذیری، عملکرد و کیفیت را ترکیب می کند. تعریف رایج آن از حاصل ضرب Availability، Performance و Quality ساخته می شود.
اما OEE تمام داستان بهره وری کارخانه نیست.
ممکن است OEE یک ماشین مناسب باشد، اما سیستم کلی همچنان مسئله داشته باشد؛ مثلا محصول اشتباه تولید شود، مواد بیش از نیاز خریداری شوند، جریان بین دو ایستگاه متوقف باشد یا گلوگاه اصلی در نقطه دیگری از کارخانه قرار داشته باشد.
پس OEE را باید یک ابزار مهم بدانیم، نه پاسخ همه مسائل.
اگر تعریف خروجی مبهم باشد، تیم ها ممکن است هر کدام بهره وری را به شکل متفاوتی ببینند.
برای اپراتور شاید تعداد تولید مهم باشد. مدیر کیفیت روی محصول سالم تمرکز می کند. برنامه ریزی تحویل سفارش را می بیند. مالی هزینه واحد را بررسی می کند و فروش محصولی را می خواهد که الان بازار به آن نیاز دارد.
این نگاه ها با هم تضاد ندارند؛ باید به یک تعریف مشترک وصل شوند.
برای بسیاری از کارخانه ها تعریف عملی مناسب می تواند این باشد:
خروجی مفید = محصول قابل قبول، مطابق برنامه، در زمان مورد نیاز و بدون مصرف غیرعادی منابع
این تعریف جلوی یک خطای رایج را می گیرد: اینکه یک واحد شاخص خودش را بهتر کند، اما کل سیستم نتیجه بهتری نگیرد.
شروع درست معمولا خرید دستگاه جدید یا فشار بیشتر به اپراتورها نیست.
اول باید بفهمیم بزرگ ترین نشتی کجاست.
تصمیم بگیرید چه چیزی را خروجی می نامید.
تعداد قطعه سالم؟ کیلوگرم محصول قابل فروش؟ سفارش تکمیل شده؟ متر محصول استاندارد؟
واحد باید متناسب با کسب و کار باشد و امکان مقایسه دوره ها را فراهم کند.
اگر مسئله نیروی انسانی است، نفرساعت را بررسی کنید.
اگر مسئله تجهیزات است، ساعت ماشین مهم تر است.
اگر مصرف مواد مسئله اصلی است، خروجی سالم نسبت به ماده مصرف شده معنا پیدا می کند.
بدون مشخص کردن ورودی، جمله «بهره وری بهتر شد» می تواند بسیار مبهم باشد.
قبل از هر پروژه بهبود، عملکرد فعلی را ثبت کنید.
اگر امروز خط مبنا نداشته باشید، یک ماه بعد نمی توانید بفهمید تغییر انجام شده واقعا نتیجه داشته یا فقط شرایط تولید متفاوت بوده است.
همه مشکلات را هم زمان حل نکنید.
مدت توقف ها، سرعت واقعی، زمان ستاپ، ضایعات و انتظارهای بین واحدی را ثبت و بر اساس اثر روی خروجی مرتب کنید.
معمولا چند علت محدود سهم بزرگی از افت را می سازند.
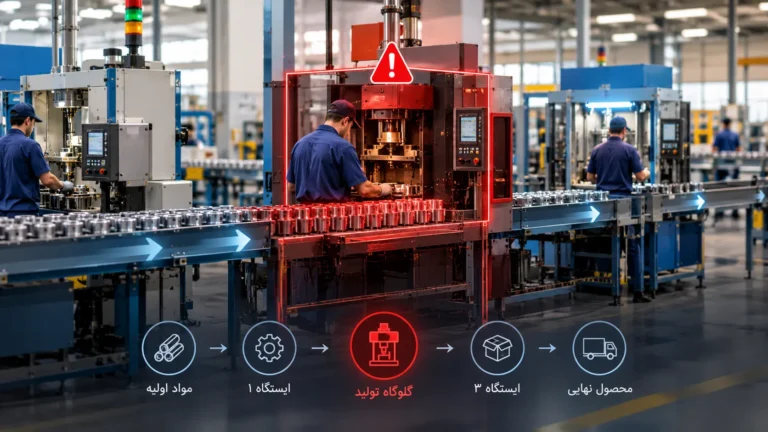
اگر یک ایستگاه توان عبور ۱۰۰۰ واحد دارد و ایستگاه بعدی فقط ۶۰۰ واحد را عبور می دهد، سریع تر کردن ایستگاه اول لزوما خروجی نهایی را افزایش نمی دهد.
ممکن است فقط صف و موجودی بین فرایندی بیشتری بسازید.
بنابراین قبل از هر سرمایه گذاری، بپرسید:
چه چیزی در حال حاضر سرعت خروجی کل سیستم را محدود کرده است؟
به جای اجرای هم زمان چند پروژه، یک عامل اصلی را انتخاب کنید.
مثلا کاهش زمان ستاپ، رفع یک توقف پرتکرار، اصلاح آماده سازی مواد یا حذف یک دوباره کاری مشخص.
اگر چند متغیر را هم زمان تغییر دهید، بعدا معلوم نیست کدام اقدام نتیجه ساخته است.
اگر شاخص قبل و بعد یکسان نباشد، مقایسه ارزش زیادی ندارد.
همان تعریف خروجی، همان واحد زمان و همان قواعد ثبت داده را حفظ کنید.
بهبود موقت کافی نیست.
اگر روشی بهتر پیدا شده، باید در دستور کار، چک لیست، آموزش، تنظیمات یا استاندارد عملیاتی تثبیت شود؛ وگرنه بعد از مدتی سیستم به عادت قبلی برمی گردد.
اگر کارخانه هنوز سیستم رسمی بهبود بهره وری ندارد، لازم نیست پروژه را از یک مدل پیچیده شروع کند.
یک دوره ۳۰ روزه می تواند برای ساختن خط مبنا و پیدا کردن اولین فرصت جدی کافی باشد.
| بازه | کار اصلی | خروجی مورد انتظار |
|---|---|---|
| هفته اول | تعریف خروجی مفید و ثبت زمان، سرعت، ستاپ و کیفیت | خط مبنای واقعی |
| هفته دوم | دسته بندی اتلاف ها و پیدا کردن چند علت اصلی | نقشه نشتی بهره وری |
| هفته سوم | اجرای یک اقدام محدود روی مهم ترین نشتی | نتیجه قابل مقایسه |
| هفته چهارم | تایید نتیجه، استانداردسازی و انتخاب مسئله بعدی | چرخه پایدار بهبود |
هدف این ۳۰ روز حل همه مشکلات کارخانه نیست.
هدف این است که سازمان از «احساس می کنیم بهره وری پایین است» به «می دانیم دقیقا کجا خروجی از دست می رود» برسد.
همین تغییر، کیفیت تصمیم های بعدی را عوض می کند.
برای شروع نیازی به ده ها KPI ندارید.
یک داشبورد اولیه می تواند فقط چند سوال را پاسخ دهد:
| شاخص | چه چیزی را نشان می دهد؟ |
|---|---|
| خروجی سالم به ازای ساعت تولید | آیا هر ساعت واقعا خروجی بیشتری می سازد؟ |
| دقیقه توقف بر اساس علت | زمان کجا از دست می رود؟ |
| سرعت واقعی نسبت به سرعت مبنا | چه مقدار افت عملکرد داریم؟ |
| درصد محصول قابل قبول در بار اول | چه مقدار خروجی بدون دوباره کاری پذیرفته می شود؟ |
| برنامه در برابر تولید واقعی | آیا چیزی را که قرار بوده تولید کنیم ساخته ایم؟ |
| زمان ستاپ و تغییر | تغییر محصول چه مقدار ظرفیت مصرف می کند؟ |
وقتی سیستم سنجش بالغ تر شد، می توان این داده ها را وارد ساختار دقیق تر KPIهای تولید و عملیات کرد.
نکته مهم تعداد شاخص ها نیست. هر عدد باید به یک تصمیم منتهی شود.
اگر ماه ها عددی را ثبت می کنیم اما هیچ اقدام مدیریتی بر اساس آن انجام نمی شود، احتمالا آن شاخص هنوز طراحی درستی ندارد.
یکی از گران ترین اشتباه ها این است که مسئله بهره وری را خیلی زود به کمبود تجهیزات نسبت دهیم.
قبل از خرید ظرفیت جدید باید بررسی کنیم:
آیا ظرفیت فعلی را دقیق اندازه گرفته ایم؟
آیا گلوگاه واقعا همان دستگاهی است که قصد خرید مشابه آن را داریم؟
آیا توقف و ستاپ سهم بزرگی از زمان را مصرف نمی کند؟
آیا مواد و برنامه به اندازه کافی پایدار هستند؟
آیا کیفیت اجازه استفاده کامل از سرعت خط را می دهد؟
آیا تقاضای کافی برای ظرفیت جدید وجود دارد؟
اگر پاسخ این سوال ها روشن نباشد، ممکن است فقط یک دستگاه جدید به مجموعه اضافه کنیم و همان مشکلات قبلی را در مقیاس بزرگ تر تکرار کنیم.
گاهی افزایش بهره وری به سرمایه گذاری نیاز دارد؛ اما سرمایه گذاری باید بعد از تشخیص مسئله باشد، نه به جای تشخیص مسئله.
افت بهره وری تقریبا همیشه یک اثر اقتصادی دارد.
وقتی یک سفارش به جای ۱۰ ساعت، ۱۴ ساعت خط را اشغال می کند، فقط زمان از دست نرفته است. نیروی انسانی، انرژی، استهلاک، فرصت تولید سفارش دیگر و گاهی سرمایه در گردش بیشتری هم درگیر شده است.
وقتی دوباره کاری رخ می دهد، مسئله فقط ضایعات نیست؛ همان محصول دوباره زمان خط را اشغال می کند.
به همین دلیل باید اثر بهره وری را در کنار بهای تمام شده و سود واقعی تولید دید.
یک پروژه بهبود زمانی ارزشمند است که بتوانیم نشان دهیم چه مقدار زمان، ماده، ظرفیت یا هزینه آزاد کرده است.
در فضای واقعی تولید، بخش قابل توجهی از مسئله ها در مرز میان واحدها شکل می گیرند: هماهنگی تامین با تولید، تولید با کیفیت، کیفیت با انبار، انبار با فروش و برنامه با ظرفیت واقعی.
گاهی ماشین هیچ مشکلی ندارد؛ اما اطلاعات دیر رسیده است.
گاهی مواد موجود است؛ اما نسخه نهایی محصول مشخص نیست.
گاهی خط آماده است؛ اما تغییر لحظه آخری برنامه کل توالی تولید را به هم زده است.
گاهی محصول تولید شده؛ اما موجودی و مسیر خروج آن از قبل دیده نشده است.
این نوع مسئله ها با تعمیر یک دستگاه حل نمی شوند؛ چون ریشه آنها در کیفیت هماهنگی و تصمیم گیری است. تجربه اجرایی در شبکه تولیدی ها نیز دقیقا همین زمان های مرده، تغییرات لحظه آخری، ناهماهنگی و ظرفیت پنهان را به عنوان نقاط مهم عملیات نشان می دهد.
قبل از شروع هر پروژه، این جمله را کامل کنید:
«اگر این اقدام موفق شود، ………. واحد خروجی مفید را با ………. واحد منبع کمتر یا در زمان کمتر ایجاد می کنیم.»
اگر نتوانیم جای خالی این جمله را پر کنیم، احتمالا هنوز مسئله را دقیق تعریف نکرده ایم.
«افزایش بهره وری»، «بهبود عملکرد» یا «کاهش اتلاف» هدف های خوبی هستند، اما برای مدیریت پروژه کافی نیستند.
هدف باید به خروجی قابل سنجش وصل شود.
بهره وری تولید به معنی سریع تر کردن بی قید و شرط خط نیست. به معنی استفاده بهتر از منابع برای ساخت خروجی مفید است.
برای افزایش بهره وری، ابتدا باید ظرفیت و خط مبنا را بشناسیم و بعد بفهمیم خروجی در کدام نقطه از دست می رود: زمان، سرعت، ستاپ، کیفیت، هماهنگی یا انتخاب خروجی.
اگر علت اصلی را پیدا کنیم، ممکن است بدون خرید دستگاه و بدون افزایش ساعت کار، تولید بیشتری از همان سیستم بگیریم.
اما اگر علت را اشتباه تشخیص دهیم، ممکن است فقط خط را شلوغ تر کنیم؛ بدون اینکه محصول قابل فروش بیشتری بسازیم.
نقطه شروع بنابراین یک دستور پیچیده نیست:
خروجی مفید را تعریف کنید، اتلاف را اندازه بگیرید، بزرگ ترین محدودیت را پیدا کنید و هر بار یک مسئله واقعی را حل کنید.
همین منطق ساده، اگر منظم و مبتنی بر داده اجرا شود، بهره وری را از یک شعار مدیریتی به یک ابزار واقعی برای تصمیم گیری تبدیل می کند.