درخواست مشاوره
در سریعترین زمان ممکن با شما تماس خواهم گرفت
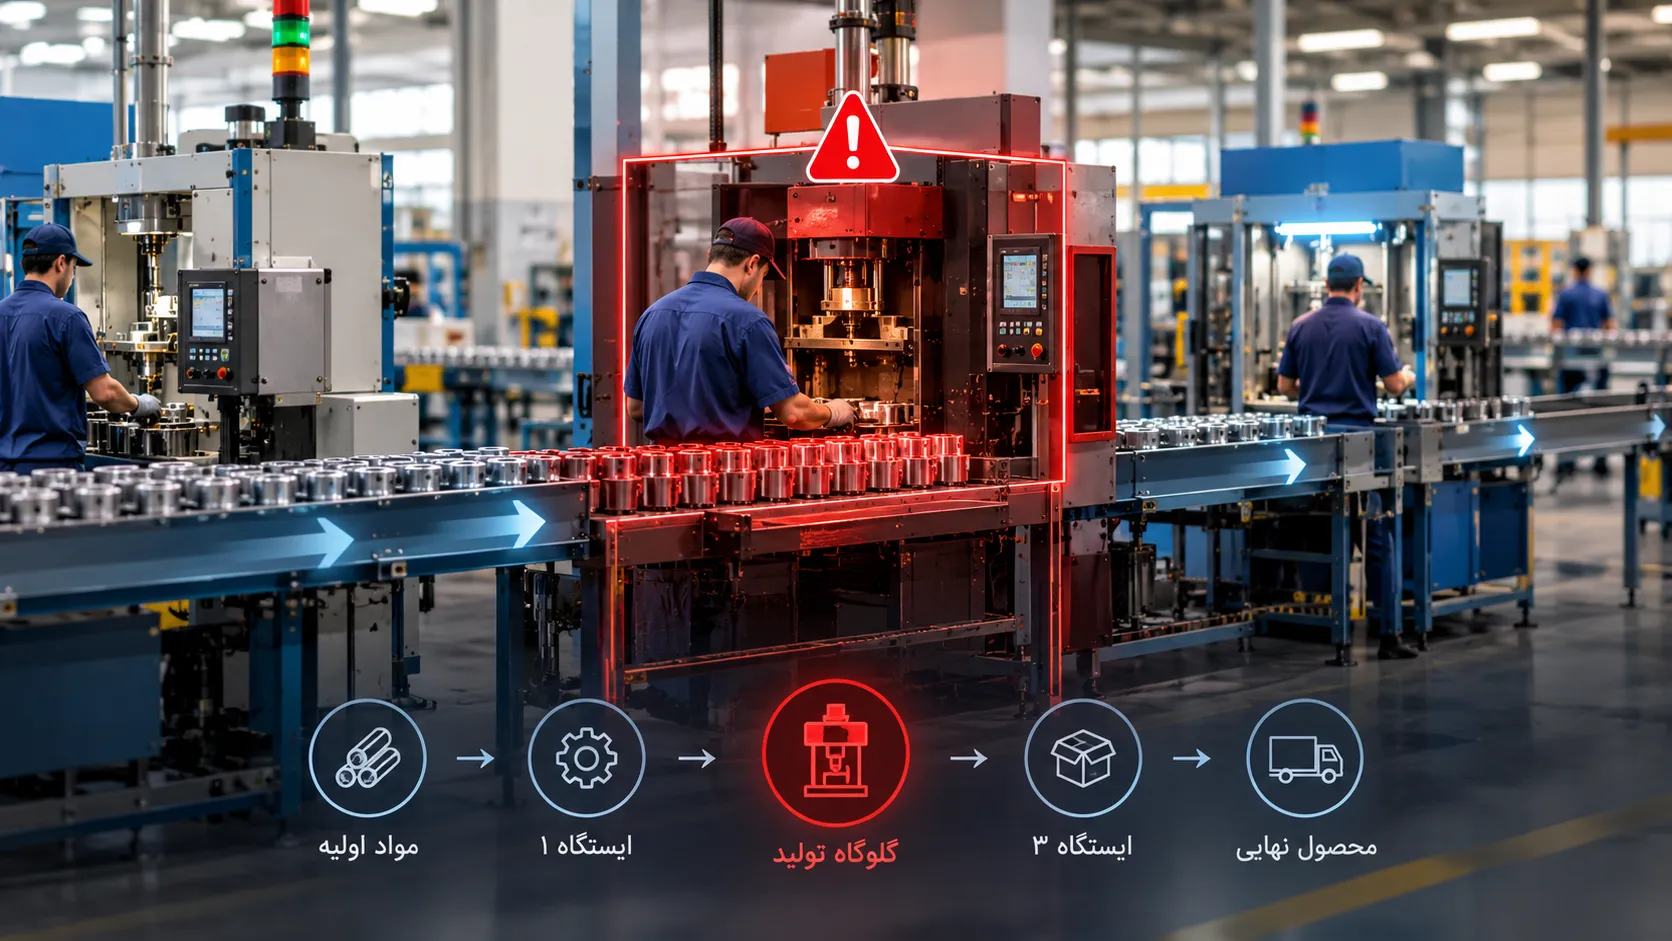
ممکن است یک خط تولید شلوغ باشد، بیشتر دستگاه ها روشن باشند و کارکنان هم کم کار به نظر نرسند، اما خروجی نهایی همچنان کمتر از چیزی باشد که انتظار دارید. در چنین شرایطی، افزایش سرعت همه بخش ها معمولا مسئله را حل نمی کند. گاهی حتی فقط موجودی بین فرایندها، فشار کاری و آشفتگی را بیشتر می کند.
دلیل این اتفاق ساده است: خروجی یک سیستم تولیدی را لزوما میانگین توان همه ایستگاه ها تعیین نمی کند؛ محدودیتی تعیین می کند که جریان تولید نمی تواند سریع تر از آن عبور کند.
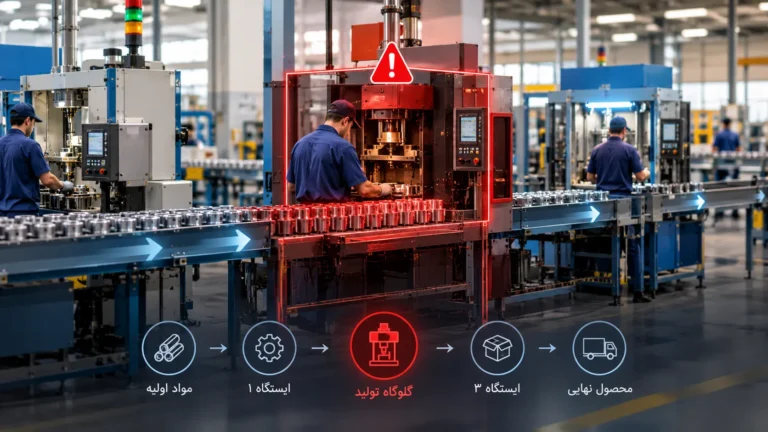
این محدودیت همان گلوگاه تولید است.
مسئله اصلی فقط پیدا کردن کندترین دستگاه نیست. باید بفهمیم کدام نقطه واقعا خروجی کل جریان را کنترل می کند، چگونه آن را از یک ایستگاه صرفا شلوغ تشخیص دهیم و بعد برای رفع آن چه کاری بیشترین اثر را بر خروجی واقعی کارخانه دارد.
گلوگاه تولید نقطه ای از جریان است که توان عبور آن از نیاز سیستم کمتر است و در نتیجه، سرعت خروجی کل فرایند را محدود می کند.
این گلوگاه می تواند یک دستگاه باشد، اما همیشه دستگاه نیست. محدودیت ممکن است در یکی از این نقاط شکل بگیرد:
یک عملیات دستی؛
مرحله کنترل یا تایید کیفیت؛
دستگاه بسته بندی؛
ستاپ و تعویض محصول؛
تامین به موقع یک ماده؛
اپراتور دارای مهارت خاص؛
ابزار یا قالب محدود؛
یا حتی یک تصمیم و تایید مدیریتی که جریان را متوقف می کند.
بنابراین برای پیدا کردن گلوگاه، پرسش درست این نیست که «کدام دستگاه از همه کندتر است؟»
پرسش بهتر این است:
اگر عملکرد کدام نقطه بهتر شود، خروجی قابل فروش کل سیستم واقعا افزایش پیدا می کند؟
این تفاوت ظاهرا کوچک، جلوی بسیاری از سرمایه گذاری های اشتباه را می گیرد.
یکی از خطاهای رایج این است که هر ایستگاه پرکار، هر دستگاه قدیمی یا هر بخشی با ظرفیت پایین را گلوگاه بدانیم.
این مفاهیم به هم مرتبط اند، اما یکی نیستند.
| وضعیت | معنی | آیا حتما گلوگاه است؟ |
|---|---|---|
| ظرفیت پایین | توان یک ایستگاه از ایستگاه های دیگر کمتر است | خیر |
| استفاده بالا | ایستگاه بخش زیادی از زمان در حال کار است | خیر |
| صف زیاد | کار قبل از ایستگاه منتظر مانده است | نشانه مهم است، اما به تنهایی کافی نیست |
| گلوگاه | محدودیتی که نرخ عبور کل سیستم را کنترل می کند | بله |
برای مثال ممکن است یک دستگاه ظرفیت اسمی پایینی داشته باشد، اما محصول فقط بخشی از زمان از آن عبور کند. در همان خط، ایستگاه دیگری با ظرفیت اسمی بالاتر به دلیل ستاپ طولانی، توقف، سرعت واقعی کمتر یا ترکیب محصولات، محدودیت اصلی سیستم شده باشد.
اگر هنوز ظرفیت اسمی، عملی و خروجی واقعی تجهیزات را از هم تفکیک نکرده اید، ابتدا روش محاسبه ظرفیت تولید کارخانه را بررسی کنید. محاسبه ظرفیت نقطه شروع خوبی است؛ اما برای تشخیص گلوگاه باید یک قدم جلوتر برویم و رفتار جریان را ببینیم.
فرض کنید تصور کرده اید دستگاه بسته بندی گلوگاه است و برای آن تجهیزات جدید خریده اید. ظرفیت بسته بندی افزایش پیدا می کند، اما خروجی نهایی خط تقریبا ثابت می ماند.
چه اتفاقی افتاده است؟
احتمالا محدودیت واقعی جای دیگری بوده است.
این اشتباه فقط هزینه خرید دستگاه نیست. ممکن است نتیجه آن موارد زیر باشد:
سرمایه گذاری در نقطه ای که خروجی سیستم را تغییر نمی دهد؛
افزایش موجودی کار در جریان؛
تولید بیش از نیاز در ایستگاه های قبل؛
اشغال فضای کارخانه؛
افزایش حمل و جابجایی داخلی؛
پنهان شدن مشکل اصلی؛
و ایجاد تصور غلط از بهبود بهره وری.
به همین دلیل رفع گلوگاه باید با تشخیص محدودیت سیستم شروع شود، نه با خرید ماشین، اضافه کردن نیرو یا افزایش ساعت کاری.
برای تشخیص گلوگاه، بهتر است به جای تکیه بر یک شاخص، چند نشانه را هم زمان ببینیم.
چارچوب پیشنهادی من برای بررسی اولیه، «آزمون چهار شاهد گلوگاه» است.
اگر مواد، قطعات یا سفارش ها به شکل تکرارشونده قبل از یک مرحله جمع می شوند، آن نقطه باید بررسی شود.
کلمه مهم اینجا ماندگار است.
یک صف موقت به دلیل خرابی اتفاقی، تغییر برنامه یا یک سفارش خاص لزوما گلوگاه را نشان نمی دهد. اما اگر در چرخه های مختلف تولید، کار مرتب قبل از یک نقطه جمع شود، یک علامت جدی داریم.
به زبان ساده:
ورودی سریع تر از خروجی آن نقطه وارد می شود.
فقط پشت گلوگاه را نگاه نکنید؛ جلوی آن را هم ببینید.
اگر بخش بعدی خط مرتب منتظر محصول نیمه ساخته، ماده یا خروجی مرحله قبلی است، محدودیت ممکن است کمی قبل تر قرار داشته باشد.
ترکیب این دو نشانه بسیار مهم است:
قبل از یک نقطه صف داریم و بعد از آن انتظار.
این الگو معمولا از یک ایستگاه صرفا شلوغ اطلاعات بیشتری به ما می دهد.
گلوگاه واقعی معمولا فضای آزاد زیادی برای جبران عقب ماندگی ندارد.
اگر ایستگاهی در طول برنامه تولید تقریبا به طور مداوم درگیر است و توقف کوتاه آن بلافاصله روی خروجی یا برنامه تحویل اثر می گذارد، باید آن را جدی بررسی کرد.
اما استفاده بالا به تنهایی اثبات گلوگاه نیست. ممکن است ایستگاهی فقط به دلیل برنامه ریزی نامناسب یا تولید زودهنگام دائما مشغول باشد.
بنابراین این شاهد را باید کنار سه شاهد دیگر قرار داد.
این قوی ترین آزمون است.
از خودتان بپرسید:
اگر ظرفیت موثر این مرحله ۱۰ درصد بهتر شود، آیا خروجی کل سیستم هم افزایش پیدا می کند؟
و برعکس:
اگر این نقطه یک ساعت از دست برود، آیا خروجی نهایی یا برنامه تحویل آسیب می بیند؟
اگر پاسخ هر دو سوال مثبت باشد، احتمالا به محدودیت واقعی سیستم نزدیک شده اید.
برای غربالگری اولیه چند ایستگاه مشکوک، می توانید از جدول زیر استفاده کنید. این ابزار جای اندازه گیری دقیق جریان را نمی گیرد؛ هدف آن این است که بدانید بررسی عمیق را از کجا شروع کنید.
برای هر ایستگاه به هر معیار امتیاز صفر، یک یا دو بدهید.
| معیار | ۰ | ۱ | ۲ |
|---|---|---|---|
| صف قبل از ایستگاه | معمولا وجود ندارد | مقطعی است | ماندگار و تکرارشونده است |
| انتظار بعد از ایستگاه | دیده نمی شود | گاهی رخ می دهد | تکرارشونده است |
| بارکاری | ظرفیت آزاد محسوس دارد | در دوره هایی پر است | بیشتر زمان قابل استفاده درگیر است |
| حساسیت خروجی کل | تغییر آن اثر کمی دارد | اثر نامشخص است | تغییر آن مستقیما خروجی کل را تغییر می دهد |
امتیاز ۰ تا ۲: احتمال گلوگاه پایین است.
امتیاز ۳ تا ۵: نیاز به اندازه گیری بیشتر دارد.
امتیاز ۶ تا ۸: مظنون جدی گلوگاه است و باید با داده جریان تایید شود.
مزیت این روش این است که مدیر را مجبور می کند از قضاوت هایی مثل «این دستگاه همیشه شلوغ است، پس گلوگاه است» فاصله بگیرد و چند شاهد را کنار هم بگذارد.
از نقشه سازمانی شروع نکنید. مسیر واقعی محصول را دنبال کنید.
از لحظه ورود ماده یا قطعه تا زمانی که خروجی قابل فروش ایجاد می شود، مراحل را به ترتیب بنویسید:
ورود ماده → آماده سازی → فرایند اول → فرایند دوم → کنترل → بسته بندی → خروج
برای هر خانواده محصول، مسیر واقعی ممکن است متفاوت باشد. مخلوط کردن چند مسیر متفاوت در یک تحلیل می تواند گلوگاه را پنهان کند.
اگر یک بخش با «کیلوگرم در ساعت»، بخش دیگر با «تعداد در شیفت» و بخش سوم با «پالت در روز» گزارش می شود، مقایسه مستقیم سخت می شود.
تا حد ممکن همه مراحل را به یک واحد قابل مقایسه نزدیک کنید؛ مثلا:
تعداد واحد سالم قابل عبور در ساعت
ملاک را روی خروجی مفید بگذارید، نه صرفا تعداد سیکل یا تعداد قطعه پردازش شده.
اگر ایستگاهی ۱۰۰ واحد را پردازش می کند ولی ۱۰ واحد آن دوباره کاری یا مردودی ایجاد می کند، ظرفیت موثر آن برای جریان، ۱۰۰ واحد سالم نیست.
فقط یک ساعت یا یک عکس لحظه ای از خط کافی نیست.
یک چرخه واقعی برنامه تولید را ببینید و ثبت کنید:
چه مقدار کار قبل از هر مرحله منتظر است؟
هر مرحله چه زمانی مواد ندارد؟
چه زمانی خروجی مرحله قبل را انتظار می کشد؟
ستاپ چقدر زمان می گیرد؟
توقف ها کجا رخ می دهند؟
چه مقدار خروجی سالم از هر مرحله عبور می کند؟
میانگین های ماهانه برای این کار کافی نیستند. میانگین می تواند صفی را که هر روز در یک ساعت مشخص شکل می گیرد، کاملا مخفی کند.
حالا برای هر مرحله مشکوک امتیاز بدهید.
احتمالا چند نقطه امتیاز بالایی خواهند داشت. هنوز تصمیم نگیرید. باید بفهمید کدام یک واقعا خروجی کل جریان را کنترل می کند.
برای مظنون اصلی یک آزمون ساده طراحی کنید.
مثلا برای یک شیفت:
ماده را از قبل آماده کنید؛
توقف های قابل پیشگیری را حذف کنید؛
اپراتور مناسب را تامین کنید؛
کنترل ورودی را قبل از رسیدن کار به آن ایستگاه انجام دهید؛
و زمان قابل استفاده آن نقطه را افزایش دهید.
بعد ببینید آیا خروجی کل خط بالا می رود یا فقط موجودی در بخش بعدی بیشتر می شود.
اگر خروجی کل رشد کرد، تشخیص شما اعتبار بیشتری پیدا می کند.
اگر فقط صف از یک نقطه به نقطه دیگر منتقل شد، محدودیت احتمالا جابجا شده یا از ابتدا جای دیگری بوده است.
فرض کنید یک محصول از پنج مرحله عبور می کند و خروجی سالم ساعتی مراحل به شکل زیر است:
| مرحله | خروجی سالم در ساعت |
|---|---|
| آماده سازی | ۱۲۰ |
| فرایند اول | ۱۱۰ |
| فرایند دوم | ۷۲ |
| کنترل و تکمیل | ۱۰۵ |
| بسته بندی | ۱۱۵ |
در نگاه اول مرحله سوم مظنون اصلی است. اما هنوز فقط یک عدد داریم.
حالا در کف کارخانه می بینیم:
قبل از مرحله سوم دائما محصول نیمه ساخته جمع می شود؛
مرحله چهارم چند بار در شیفت منتظر خروجی مرحله سوم می ماند؛
مرحله سوم تقریبا تمام زمان قابل استفاده مشغول است؛
و وقتی توقف کوتاهی در آن رخ می دهد، خروجی روزانه بلافاصله کم می شود.
حالا چهار شاهد کنار هم قرار گرفته اند.
اگر با کاهش توقف، آماده سازی بهتر و انتقال بخشی از فعالیت های جانبی بتوانیم خروجی این مرحله را بالا ببریم و خروجی نهایی خط هم افزایش یابد، گلوگاه تایید شده است.
اما نکته مهم بعدی تازه شروع می شود:
چه کاری باید با گلوگاه انجام دهیم؟
وقتی گلوگاه پیدا شد، اولین واکنش خیلی از تیم ها افزایش ظرفیت سخت افزاری است.
اما قبل از سرمایه گذاری، باید بررسی کنیم چه مقدار از ظرفیت موجود گلوگاه واقعا استفاده می شود.
من برای تصمیم گیری، اقدامات را در چهار سطح می بینم.
هر دقیقه ای که در گلوگاه از دست می رود، ممکن است مستقیما از خروجی کل سیستم کم کند.
بنابراین اول جلوی اتلاف زمان همان نقطه را بگیرید.
مواد، قطعات، ابزار و اطلاعات لازم باید پیش از آزاد شدن ظرفیت گلوگاه آماده باشند.
متوقف کردن محدودکننده اصلی خط به دلیل نبود ماده ای که می شد زودتر آماده کرد، یکی از گران ترین انواع انتظار است.
اگر قطعه معیوب وارد گلوگاه شود، محدودترین زمان سیستم را برای محصولی مصرف کرده اید که ممکن است بعدا رد شود.
تا حد امکان مشکلات قابل تشخیص را پیش از رسیدن کار به گلوگاه حذف کنید.
اگر سهم مهمی از ظرفیت محدودکننده صرف دوباره کاری یا محصول مردود می شود، موضوع کاهش ضایعات در تولید قراردادی هم می تواند برای پیدا کردن منبع اتلاف مفید باشد.
گاهی اپراتور گلوگاه بخشی از زمانش را صرف کارهایی می کند که فرد یا ایستگاه دیگری هم می تواند انجام دهد:
جابجایی مواد؛
ثبت دستی اطلاعات؛
آماده کردن ابزار؛
تمیزکاری بین کار؛
کنترل هایی که قابل انتقال اند.
هدف این نیست که کار را کورکورانه به دیگران منتقل کنیم. هدف این است که زمان تخصصی و محدود گلوگاه صرف کاری شود که واقعا فقط همان نقطه می تواند انجام دهد.
قبل از افزایش تجهیزات، ببینید ظرفیت موجود کجا از دست می رود.
موارد مهم برای بررسی عبارت اند از:
توقف های کوتاه و تکراری؛
ستاپ و تعویض طولانی؛
شروع دیرهنگام شیفت؛
انتظار برای تایید؛
خرابی های قابل پیشگیری؛
سرعت واقعی کمتر از سرعت قابل اتکا؛
دوباره کاری؛
و عدم حضور اپراتور در زمان مورد نیاز.
گاهی رفع چند اتلاف کوچک، اثر بیشتری از یک پروژه بزرگ روی خروجی دارد؛ چون این زمان دقیقا از نقطه محدودکننده سیستم بازیابی می شود.
هدف تولید این نیست که همه دستگاه ها همیشه با حداکثر سرعت کار کنند.
اگر ایستگاه قبل از گلوگاه می تواند ۱۲۰ واحد در ساعت بسازد اما گلوگاه فقط ۸۰ واحد را عبور می دهد، تولید ۱۲۰ واحدی در بخش قبلی لزوما دستاورد نیست.
نتیجه ممکن است فقط این باشد:
صف بزرگ تر؛
موجودی کار در جریان بیشتر؛
فضای اشغال شده بیشتر؛
ردیابی دشوارتر؛
و زمان انتظار طولانی تر.
این همان تفاوت میان بهینه سازی یک دستگاه و بهبود کل سیستم است.
اگر هدف شما بهبود گسترده تر خروجی نسبت به منابع مصرف شده است، مقاله بهره وری تولید چیست و چگونه آن را افزایش دهیم؟ بحث را در سطح کل کارخانه ادامه می دهد.
وقتی مطمئن شدید زمان موجود گلوگاه درست استفاده می شود و تقاضا هم افزایش خروجی را توجیه می کند، نوبت افزایش واقعی ظرفیت است.
بسته به شرایط، گزینه ها می توانند شامل این موارد باشند:
شیفت یا زمان کاری اضافه؛
نیروی ماهر بیشتر؛
تجهیز یا ابزار موازی؛
انتقال بخشی از عملیات به منبع دیگر؛
تغییر روش انجام فرایند؛
بازطراحی محصول یا فرایند؛
یا سرمایه گذاری روی ماشین جدید.
در این مرحله خرید تجهیز دیگر واکنش احساسی نیست. شما می دانید محدودیت کجاست و تقریبا می دانید افزایش ظرفیت آن باید چه اثری بر خروجی کل بگذارد.
گلوگاه یک آدرس دائمی در کارخانه نیست.
فرض کنید محدودیت اصلی را از ۷۲ واحد به ۹۰ واحد در ساعت رسانده اید. حالا ممکن است بخش دیگری با ظرفیت موثر ۸۵ واحد در ساعت، محدودیت جدید شود.
این اتفاق شکست پروژه نیست.
اتفاقا نشان می دهد محدودیت قبلی واقعا برداشته شده است.
پس بعد از هر بهبود باید دوباره بررسی کنید:
حالا چه چیزی خروجی سیستم را محدود می کند؟
همین منطق یکی از دلایلی است که اندازه گیری ظرفیت خالی کارخانه باید در سطح جریان دیده شود. ممکن است بعد از رفع یک گلوگاه، بخشی از ظرفیت پنهان در نقطه دیگری آشکار شود.
یک خط ممکن است برای محصول A در دستگاه پرکن گلوگاه داشته باشد و برای محصول B در بسته بندی.
دلایل جابجایی گلوگاه می تواند شامل این موارد باشد:
ترکیب محصولات؛
اندازه بچ؛
زمان ستاپ؛
نوع بسته بندی؛
مهارت اپراتور؛
تغییر شیفت؛
کیفیت ماده اولیه؛
برنامه تعمیرات؛
و الگوی سفارش.
به همین دلیل بهتر است گلوگاه را برای خانواده های محصول و شرایط عملیاتی واقعی تحلیل کنید، نه اینکه برای همیشه روی یک دستگاه برچسب «گلوگاه کارخانه» بزنید.
سرعت اسمی تجهیزات، رفتار واقعی جریان را نشان نمی دهد.
ممکن است آن دستگاه صرفا به دلیل برنامه ریزی نامناسب همیشه مشغول باشد.
صف می تواند نتیجه تولید زودهنگام، بچ بزرگ یا برنامه نامناسب هم باشد.
میانگین ماهانه می تواند محدودیتی را که فقط در محصول خاص یا ساعت خاص ظاهر می شود مخفی کند.
این کار می تواند موجودی بین فرایندی را بالا ببرد بدون اینکه خروجی کل افزایش یابد.
اگر گلوگاه به دلیل ستاپ، انتظار مواد یا دوباره کاری ظرفیت از دست می دهد، تجهیز جدید ممکن است مسئله اصلی را حل نکند.
بعد از رفع محدودیت اول، محدودیت بعدی ظاهر می شود. تحلیل جریان باید دوباره انجام شود.
اگر بخواهم بررسی اولیه را به یک روال ساده تبدیل کنم، در کف کارخانه این ترتیب را دنبال می کنم:
ابتدا مسیر یک محصول واقعی را دنبال کنید.
به جای شروع از گزارش، کنار جریان حرکت کنید.
بعد دنبال تجمع بگردید.
کجا مواد یا کار نیمه ساخته منتظر مانده است؟
سپس بعد از آن نقطه را ببینید.
آیا ایستگاه بعدی مواد کافی دارد یا منتظر است؟
زمان محدودکننده مشکوک را بررسی کنید.
چه مقدار از زمان آن واقعا صرف تولید خروجی سالم می شود و چه مقدار در ستاپ، انتظار، توقف یا دوباره کاری از دست می رود؟
در نهایت یک تغییر کوچک آزمایشی اجرا کنید.
اگر چند ساعت ظرفیت موثر همان نقطه را بهتر کنید، آیا خروجی کل هم تغییر می کند؟
این مشاهده مستقیم معمولا تصویر دقیق تری از گلوگاه می دهد تا اینکه فقط درصد استفاده تجهیزات را در یک گزارش ببینیم.
برای شروع لازم نیست ده ها شاخص بسازید. چهار داده عملی معمولا تصویر خوبی ایجاد می کنند:
خروجی سالم گلوگاه در واحد زمان؛
زمان انتظار یا کمبود خوراک گلوگاه؛
حجم یا زمان صف پیش از گلوگاه؛
زمان از دست رفته گلوگاه به تفکیک علت.
اگر نیاز دارید این داده ها را وارد یک سیستم رسمی سنجش عملکرد کنید، راهنمای KPIهای تولید قراردادی درباره تعریف شاخص، مالک داده و اقدام مدیریتی توضیح بیشتری می دهد.
| علامت مشاهده شده | احتمال اصلی | اقدام بعدی |
|---|---|---|
| صف قبل زیاد، بعد از ایستگاه انتظار | گلوگاه محتمل | ظرفیت موثر و توقف های همان نقطه را اندازه بگیرید |
| صف زیاد، اما بعد از ایستگاه هم صف وجود دارد | احتمال تولید بیش از نیاز یا محدودیت پایین دست | جریان چند مرحله بعد را بررسی کنید |
| دستگاه دائما پرکار است اما خروجی نهایی به آن حساس نیست | احتمالا گلوگاه نیست | برنامه و موجودی بین فرایندی را بررسی کنید |
| گلوگاه منتظر مواد می ماند | ظرفیت محدود در حال تلف شدن است | تامین و آماده سازی ورودی را اصلاح کنید |
| گلوگاه دوباره کاری زیادی دارد | ظرفیت روی خروجی غیرقابل فروش مصرف می شود | علت کیفیت را قبل از گلوگاه کنترل کنید |
| بهبود گلوگاه خروجی کل را بالا نمی برد | محدودیت واقعی جای دیگری است | تحلیل جریان را دوباره انجام دهید |
| بعد از بهبود، صف در نقطه جدید شکل می گیرد | گلوگاه جابجا شده است | محدودیت جدید را ارزیابی کنید |
پیش از اینکه پروژه رفع گلوگاه را تمام شده بدانید، این سوال ها را پاسخ دهید:
مسیر واقعی جریان محصول مشخص شده است؟
خروجی سالم هر مرحله با واحد قابل مقایسه اندازه گیری شده است؟
صف قبل از نقطه مشکوک ثبت شده است؟
انتظار بخش بعد از آن بررسی شده است؟
میزان درگیری واقعی نقطه مشکوک مشخص است؟
اثر تغییر ظرفیت آن بر خروجی کل آزمایش شده است؟
اتلاف زمان خود گلوگاه تفکیک شده است؟
مواد و ابزار پیش از نیاز گلوگاه آماده هستند؟
دوباره کاری و محصول نامناسب قبل از مصرف ظرفیت گلوگاه کنترل می شوند؟
فعالیت های غیرضروری از گلوگاه جدا شده اند؟
ایستگاه های قبل بر اساس نیاز گلوگاه هماهنگ شده اند؟
بعد از بهبود، محدودیت جدید دوباره شناسایی شده است؟
اگر نتوانید به چند مورد از این سوال ها پاسخ مشخص بدهید، احتمالا هنوز برای خرید ظرفیت جدید زود است.
خیر. کندترین ظرفیت اسمی فقط یک مظنون است. گلوگاه واقعی نقطه ای است که توان عبور آن، خروجی کل جریان را محدود می کند. ترکیب محصول، ستاپ، توقف، ضایعات و برنامه تولید می توانند باعث شوند گلوگاه واقعی دستگاه دیگری باشد.
ممکن است چند محدودیت نزدیک به هم وجود داشته باشند، اما در هر وضعیت مشخص معمولا باید بفهمید کدام محدودیت در حال حاضر بیشترین کنترل را بر نرخ عبور سیستم دارد. با رفع آن، محدودیت بعدی می تواند آشکار شود.
خیر. صف یکی از نشانه های مهم است، اما تولید زودهنگام، بچ بزرگ، برنامه ریزی نامناسب یا توقف موقت هم می توانند صف ایجاد کنند. صف باید در کنار انتظار پایین دست، بارکاری و حساسیت خروجی بررسی شود.
یک نسخه واحد وجود ندارد. ابتدا باید از زمان موجود گلوگاه محافظت کنید، اتلاف های آن را کاهش دهید و سایر مراحل را با آن هماهنگ کنید. فقط اگر این اقدامات کافی نبودند و افزایش خروجی توجیه داشت، افزایش فیزیکی ظرفیت مطرح می شود.
وقتی افزایش ظرفیت موثر نقطه قبلی دیگر عامل اصلی افزایش خروجی نیست و محدودیت یا صف پایدار به بخش دیگری منتقل شده باشد، احتمالا گلوگاه قبلی رفع شده و محدودیت سیستم جابجا شده است.
گلوگاه تولید صرفا کندترین دستگاه یا شلوغ ترین بخش کارخانه نیست. گلوگاه نقطه ای است که سرعت عبور کل سیستم را محدود می کند.
برای پیدا کردن آن، چهار شاهد را کنار هم بگذارید: صف قبل از ایستگاه، انتظار بعد از آن، بارکاری پایدار و حساسیت خروجی کل به عملکرد همان نقطه.
بعد از تشخیص هم مستقیم سراغ خرید دستگاه نروید. ابتدا زمان گلوگاه را حفظ کنید، اتلاف های آن را کم کنید، فعالیت های غیرضروری را از آن دور کنید و بقیه جریان را با محدودیت واقعی هماهنگ کنید.
مدیریت حرفه ای گلوگاه یعنی به جای اینکه تلاش کنیم همه جای کارخانه سریع تر کار کند، بفهمیم کدام بهبود واقعا خروجی کل کارخانه را تغییر می دهد.